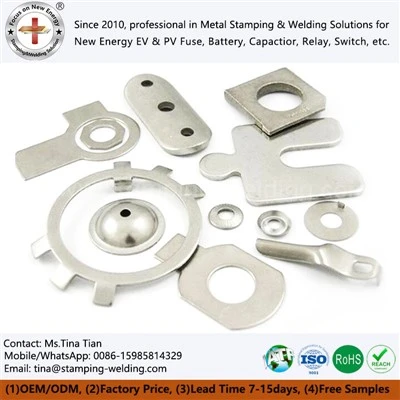
Stalen stempeldelen
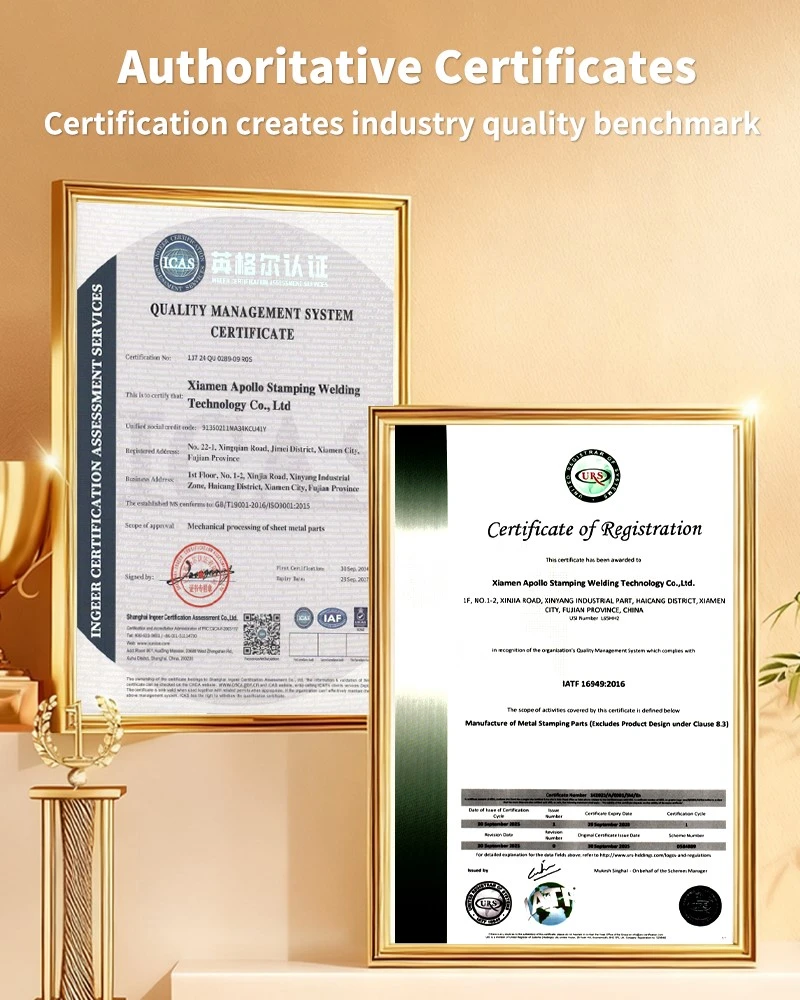
Onze stalen stempelonderdelen zijn ontworpen voor automobiel-, ESS- en industriële energietoepassingen en combineren grote- rekbaarheid met hoge vloeigrens. Door gebruik te maken van progressieve matrijzen met meerdere- stations en geautomatiseerde matrijsvorming-, leveren we nauwe toleranties, braam-vrije randen en antiroestcoatings die voldoen aan ASTM B117- (tot 1000 uur+ zoutnevel). Volledig ondersteund door IATF 16949-certificering, CMM-verificatie en PPAP Level 3-documentatie.
- Snelle levering
- Kwaliteitsverzekering
- 24/7 klantenservice
product Introductie
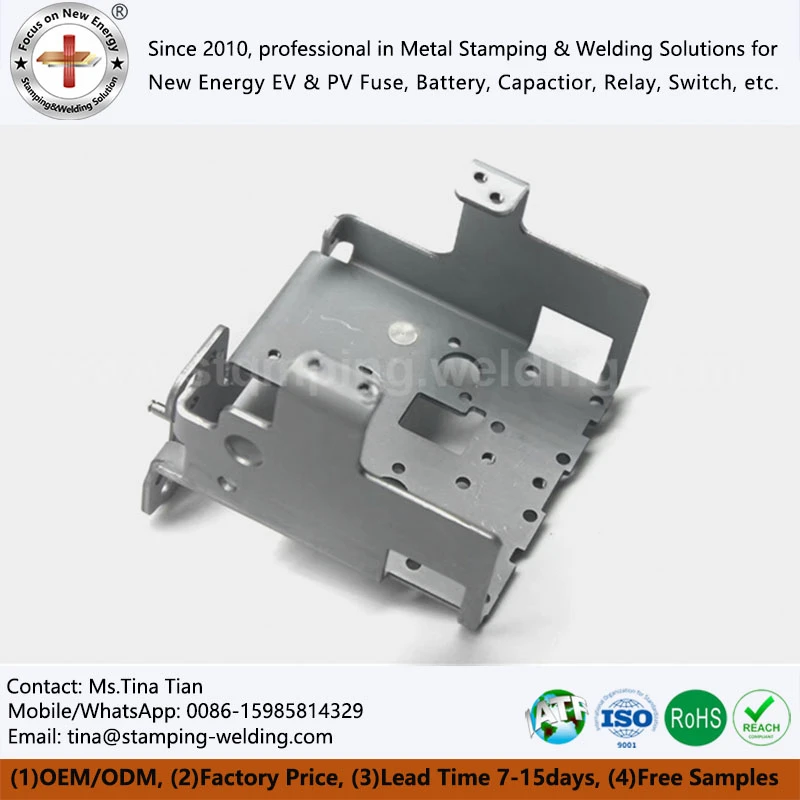
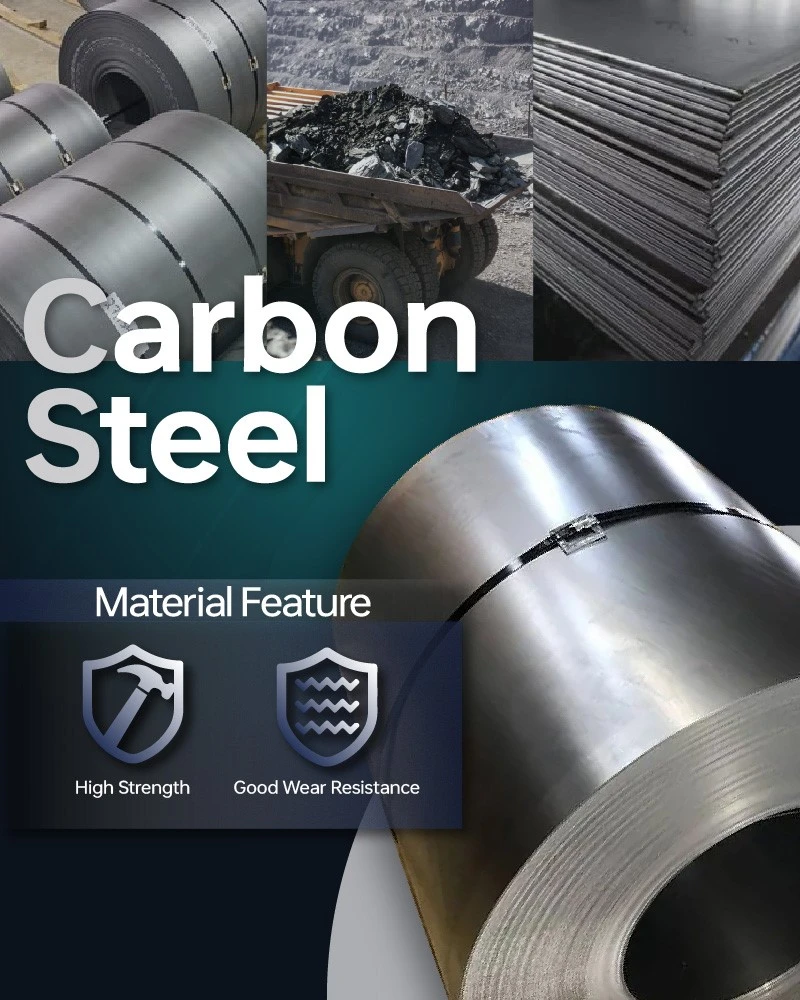
Stalen stempelonderdelen zijn precisie-gevormde metalen platen die worden vervaardigd door het snijden, ponsen, buigen, vormen en trimmen van metalen platen in gedefinieerde geometrieën. Afhankelijk van de toepassing kunnen de materialen koolstofstaal, 304/316 roestvrij staal, gegalvaniseerd staal en andere technische metalen omvatten. Deze onderdelen worden vaak gebruikt als beugels, montageplaten, clips, aansluitingen, afdekkingen, structurele steunen en elektrische hardware.
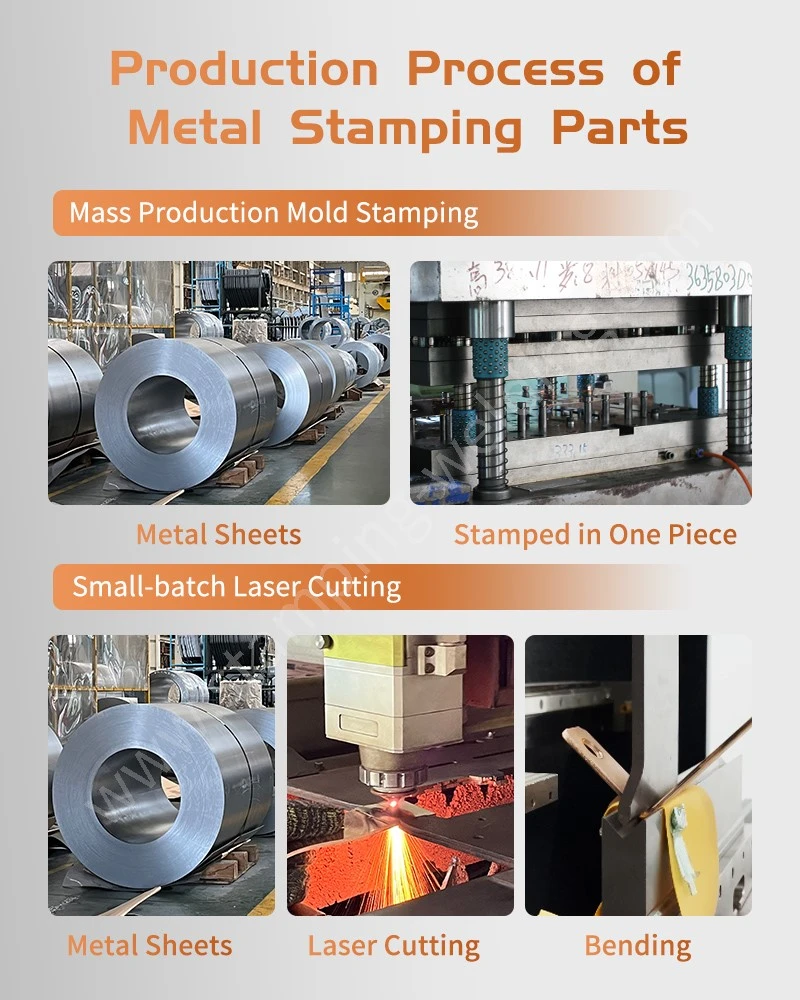
Productieproces van stalen stempelonderdelen
Progressief stempelen
Matrijzen met meerdere stations automatiseren het kerven, dieptrekken en vormen en leveren productiesnelheden van 80 tot 250 slagen per minuut met continue strippilot-tracking voor op maat gemaakte plaatwerkstans- en buigonderdelen.
Precisieponsen en trimmen
De spelingen tussen pons{0}}tot-matrijs zijn strikt gekalibreerd op basis van de materiaalkwaliteit en dikte, waardoor consistente, braam-vrije polijstzones worden verkregen terwijl micro-scheurtjes op afgeschoren randen worden onderdrukt voor het stempelen van plaatstaal.
Gecontroleerd buigen en vormen
Hoge-precieze CNC-afkantpersen en speciale nok-buigstations compenseren de terugvering in 1/4H-, 1/2H- en Full Hard-temperlegeringen voor het stempelen van koolstofstaal, gegalvaniseerd dieptrekmetaal.
Secundair ontbramen en afwerken
Geautomatiseerde afwerking van de trilcilinder en het ontbramen van centrifugale schijven verwijderen Precision Metal Stamping-micro-bramen, waardoor randradii worden geproduceerd die voldoen aan de diëlektrische grensvereisten voor hoge- spanningen.
Technische specificaties van stalen stempelonderdelen
| Technische parameter | Commerciële/dieptrekkwaliteiten (SPCC, DC01, ST12) | Structurele kwaliteiten met hoge-sterkte (Q235B, SPHC, Q345B) | Voor-gegalvaniseerd/gecoat staal (SGCC, SECC, DX51D+Z) |
| Materiaaldiktebereik | 0,30 mm – 4,00 mm | 1,00 mm – 6,00 mm | 0,40 mm – 3,50 mm |
| Tolerantie bij ponsen/piercing | ±0,015 mm tot ±0,03 mm | ±0,02 mm tot ±0,05 mm | ±0,015 mm tot ±0,035 mm |
| Buighoektolerantie | ±0,25 graad tot ±0,5 graad | ±0,3 graad tot ±0,8 graad | ±0,3 graad tot ±0,5 graad |
| Oppervlakteruwheid (afschuifrand) | Ra Kleiner dan of gelijk aan 0,8 μm | Ra Kleiner dan of gelijk aan 1,6 μm | Ra Kleiner dan of gelijk aan 0,8 μm |
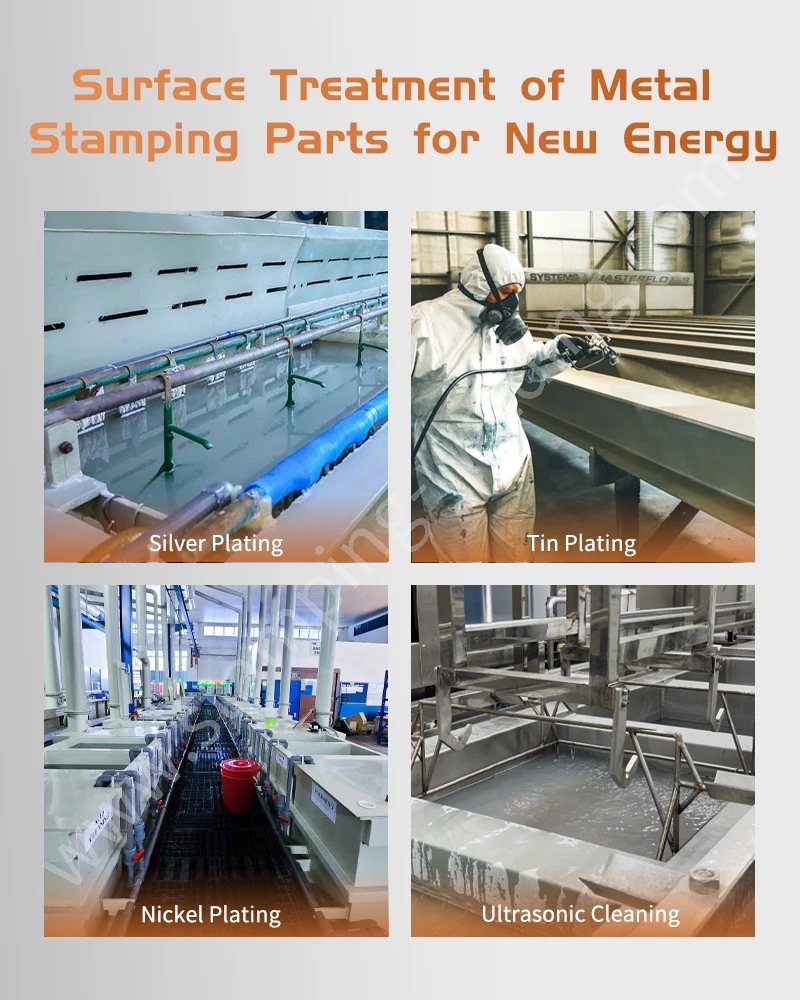
| Methoden voor corrosiebescherming | E-Coating, poedercoating, zink/ni-plating | Thermisch-verzinken, vernikkelen met zink | Gepassiveerde zinklaag, anti-vingerafdrukcoating |
| Weerstand tegen zoutnevel (ASTM B117) | 480 uur tot 1000 uur (gebaseerd op afwerkingsspecificatie) | 720 uur tot 1200 uur (Hot-dip / Zn-Ni-afwerking) | 72 uur tot 240 uur (standaard voor-gegalvaniseerde laag) |
Precisietechniek en kwaliteitscontrole
Onderhoud van precisiegereedschappen
Stempel- en matrijsinzetstukken met hoge{0}} slijtage zijn gemaakt van gehard gereedschapsstaal (DC53, SKD11) en geslepen met behulp van precisiedraadvonken, waardoor consistente braamcontrole en uniforme speling over miljoenen stempelslagen voor stalen stempelonderdelen worden gegarandeerd.
Mechanische en structurele integriteitstesten
Interne -universele trekbanken, hardheidstesters van Vickers/Rockwell en torsiemeters- verifiëren de vloeisterkte van grondstoffen, buigintegriteit en hardwarebehoudprestaties voor Progressive Die Heavy Metal Stamping.
Validatie van corrosiebestendigheid
Interne- zoutsproeitestkamers voeren continu ASTM B117 neutrale zoutsproeitests uit om de hechting en barrièrebescherming van elektro-gegalvaniseerde, zink-nikkel- en e-gecoate oppervlakken te valideren.
PPAP & Automotive-kwaliteitsnaleving
Volledige pakketten voor het goedkeuringsproces voor precisiemetaalstempels voor productieonderdelen (PPAP Level 3) zijn standaard, inclusief PFMEA, controleplannen, Gage R&R, volledige dimensionale lay-outinspectierapporten en voortdurende tracking van de CPK-procesmogelijkheden.
Veelgestelde vragen over stalen stempelonderdelen
Vraag: Welke koolstofstaalsoorten zijn het meest geschikt voor dieptrekken versus zwaar structureel stampen?
A: Diep-getrokken componenten, behuizingen en complexgetrokken deksels maken gebruik van koud-gewalst laag-koolstofstaal zoals SPCC, DC01 en ST12 vanwege hun hoge ductiliteit en rek. Voor dragende structurele beugels, chassismontageplaten en zware industriële frames bieden warmgewalste structurele kwaliteiten zoals SPHC, Q235B en Q345B de vereiste treksterkte en vloeigrens.
Vraag: Hoe beïnvloedt de materiaaldikte de buigradius en de afstand tussen gaten-tot- de randStalen stempeldelen?
A: Om scheuren in de buitenste -radius en randvervorming tijdens het ponsen te voorkomen, vereisen standaard ontwerprichtlijnen een interne buigradius gelijk aan of groter dan de plaatdikte. De afstand tussen gaten-tot- de rand moet minimaal twee keer zo groot zijn als de materiaaldikte om plaatselijk uitpuilen van de muur te voorkomen en de concentriciteit van het montagegat te behouden.
Vraag: Welke oppervlaktebehandeling biedt de langste zoutsproeiweerstand voor koolstofstalen onderdelen voor buitengebruik?
A: Voor zware buitenomstandigheden en omgevingen met een hoge-vochtigheid zorgen de zink-nikkellegering en de kathodische elektro-coating (E-coating) voor meer dan 720 tot 1000 uur neutrale zoutsproeibestendigheid volgens de ASTM B117-normen. Standaard elektrisch-galvaniseren met driewaardige passivatie wordt doorgaans geselecteerd voor elektrische behuizingen binnenshuis en structurele beugels in droge-omgevingen.
Vraag: Hoe verschillen koud-gewalste en warm-gewalste koolstofstalen platen qua stempelprestaties?
A: Koud{0}}gewalst koolstofstaal (zoals SPCC) biedt superieure oppervlaktegladheid, nauwere diktetoleranties en uitstekende vervormbaarheid, waardoor het ideaal is voor nauwkeurig tekenen, zichtbare beugels en componenten met nauwe- toleranties. Heet-gewalst staal (zoals SPHC) is kosteneffectiever-voor zwaardere structurele stempels, maar vereist beitsen en oliën om walshuid aan het oppervlak te verwijderen voordat het wordt gevormd of geplateerd.
Vraag: Wat zijn de belangrijkste technische voordelen van het kiezen van progressief stempelen voor koolstofstalen componenten?
A: Progressieve matrijsgereedschappen consolideren meer- fasen van doorboren, inkepingen, munten en opnieuw inslaan in één enkele continue perscyclus. Deze aanpak elimineert tussenwerk-in-de voortgangsafhandeling, handhaaft de dimensionale herhaalbaarheid bij productieruns met grote- volumes, en verlaagt de totale productiekosten van de componenten.
Neem contact met ons op
Dien uw 2D/3D CAD-tekeningen (STEP, IGES, DWG) samen met jaarlijkse volumeschattingen en materiaalspecificaties in bij ons engineeringteam. We bieden binnen 24 uur een volledige evaluatie van de maakbaarheid van DFM, het gereedschapslay-outconcept en directe fabrieksprijzen.

Populaire tags: Stalen stempelonderdelen, op maat gemaakte stalen stempelen, fabrikant van stalen stempelonderdelen, OEM-metaalstempelleverancier, precisiestalen stempelonderdelen, progressief matrijsstempelen, koudgewalst staalstempelen, gegalvaniseerd plaatstaal stempelen, gestempelde metalen behuizingscomponenten, auto-stalen stempelonderdelen, buigen en ponsen van metalen onderdelen, aangepaste plaatwerk stempelfabriek